铝合金喷砂拉丝不能同时在同一区域做出喷砂 + 拉丝;可以分区:一部分喷砂、一部分拉丝,再统一阳极。
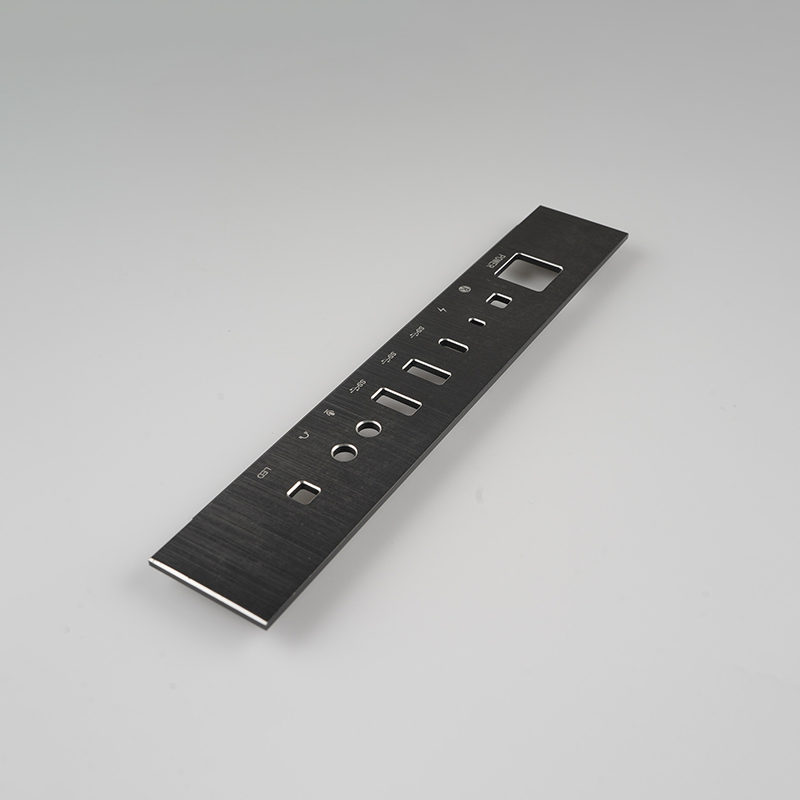
一、基材要求
1. 常用牌号:**6061、6063** 挤压铝 / 板材,稳定性好;
2. 压铸铝(ADC12 等):**不建议拉丝**,气孔、缩孔会暴露;优选喷砂;
3. 基材缺陷:表面不能有深划痕、气泡、夹渣;深缺陷喷砂 / 拉丝只能淡化,无法完全消除;
4. 余量:CNC 精加工预留**0.03~0.08mm**给喷砂 / 拉丝去除量,避免尺寸超差。
二、完整工艺流程(分区喷砂拉丝件)
CNC 加工 → 去毛刺 → **遮蔽保护(不需要加工区域贴保护膜 / 工装遮挡)** → 【喷砂区喷砂】→ 【拉丝区拉丝】→ 除油脱脂 → 水洗 → 阳极氧化(本色 / 着色)→ 封孔 → 检验
重点:**先机械纹理(喷砂 / 拉丝),后阳极氧化**。氧化后再打磨喷砂会破坏氧化膜。
三、喷砂工艺要点
1. 磨料选择
- 外观件:**玻璃珠**,细腻哑光,无铁污染,不会发黑;
- 去刀纹、粗表面:白刚玉 / 棕刚玉;**禁止普通铁砂**,铁嵌入铝内后期生锈长黄斑;
2. 工艺参数
- 气压:0.2~0.4MPa(外观件低压,防止啃蚀、变形)
- 目数:细砂 #180~#220;中砂 #120~#160;粗砂 #80~#100
- 粗糙度 Ra:细喷砂 0.6–1.2μm;中喷砂 1.2–2.5μm
3. 质量要点
- 喷射角度:30°~75°,垂直冲击颗粒感重;
- 均匀性:边角、凹槽要保证到位,避免阴阳面;
- 喷砂后表面:无油、无粉尘残留,不能有砂粒嵌入工件。
四、拉丝工艺要点
1. 拉丝类型:直纹、短纹、乱纹;铝合金外观件多用**长直拉丝**
2. 砂带选型:#240、#320、#400 砂带,目数越高纹路越细;
3. 加工限制
- **仅适合平面、大圆弧**;小孔、深槽、内 R 无法拉丝;
- 拉丝方向统一,工件所有拉丝区域纹路方向必须一致;
4. 控制要点
- 进给速度稳定,压力均匀,防止纹路忽深忽浅、断纹;
- 拉丝后会产生金属毛刺、铝屑,必须清理干净;
- 拉丝纹路凹槽容易藏油污,脱脂工序要加强。
五、分区加工(同一件既有喷砂又有拉丝)核心难点
1. **遮蔽是关键**:喷砂冲击力大,保护膜要耐高压砂击,防止砂打穿保护膜,破坏拉丝区域;
2. 加工顺序推荐:**先喷砂,后拉丝**
原因:拉丝是切削打磨;如果先拉丝再喷砂,喷砂会把拉丝纹路打掉;
3. 分界位置:喷砂与拉丝交界线容易出现毛边、过渡不清,图纸要明确分界位置;尖角交界建议做 0.2~0.5R 过渡。
六、前处理 & 阳极配套要点
1. 脱脂:喷砂 / 拉丝后的铝表面活性高,**必须彻底除油**,否则阳极出现花斑、色差;
2. 碱蚀:分区件一般**轻碱蚀或不碱蚀**!碱蚀会弱化拉丝纹路,喷砂粗糙度也会变化;
3. 阳极膜厚:外观件建议膜厚≥8μm;户外使用≥10μm;
4. 封孔:必须封孔,提升耐污、抗腐蚀;不封孔容易起斑、沾指纹。
 迪宝金属制品Dibao Metal Products
